

 通过


本标准适用于公称尺寸不大于DN1400,输送饮用水、污水、高温水、空调用水、消防给水等给水排水及蒸汽、燃气等用途的复合管。
内衬不锈钢复合钢管制造工艺主要有:
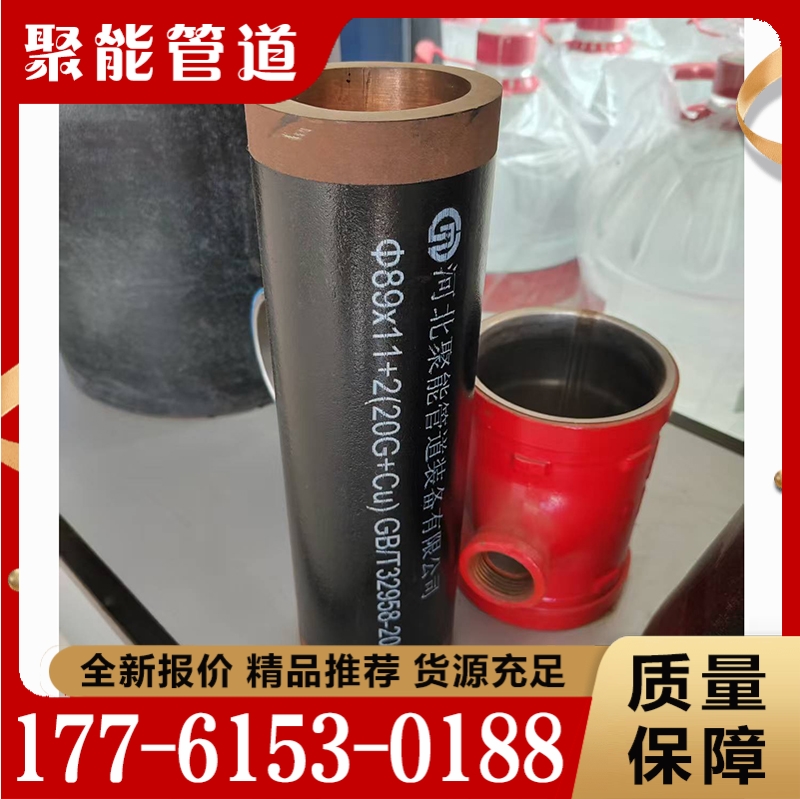
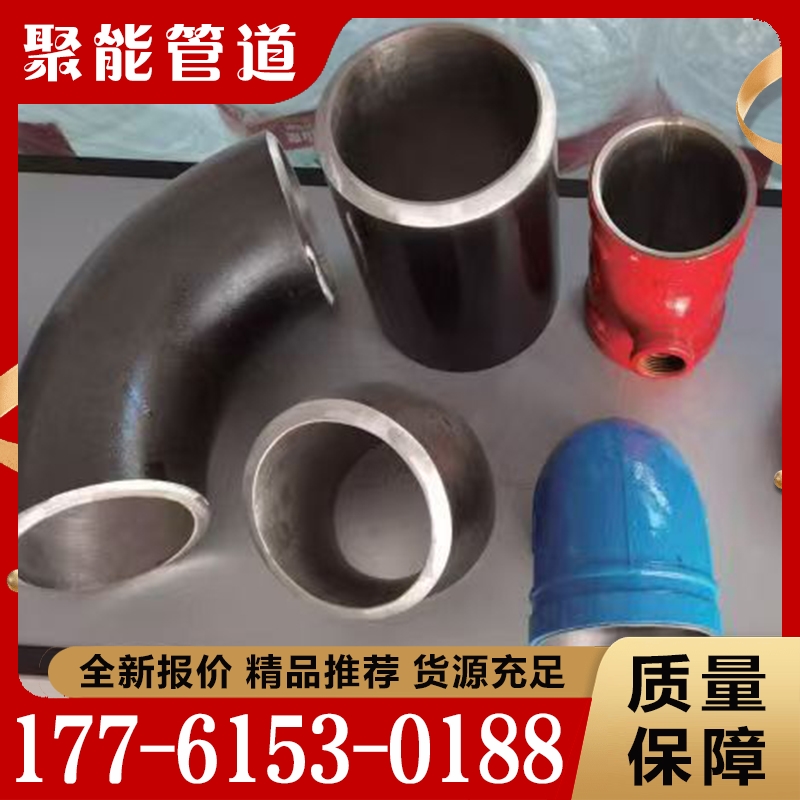
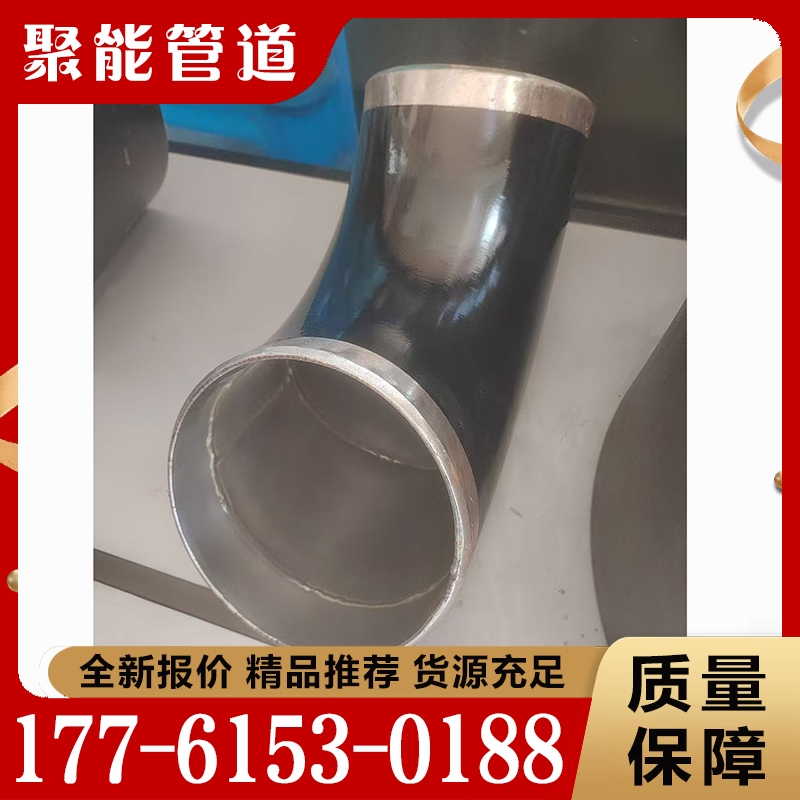
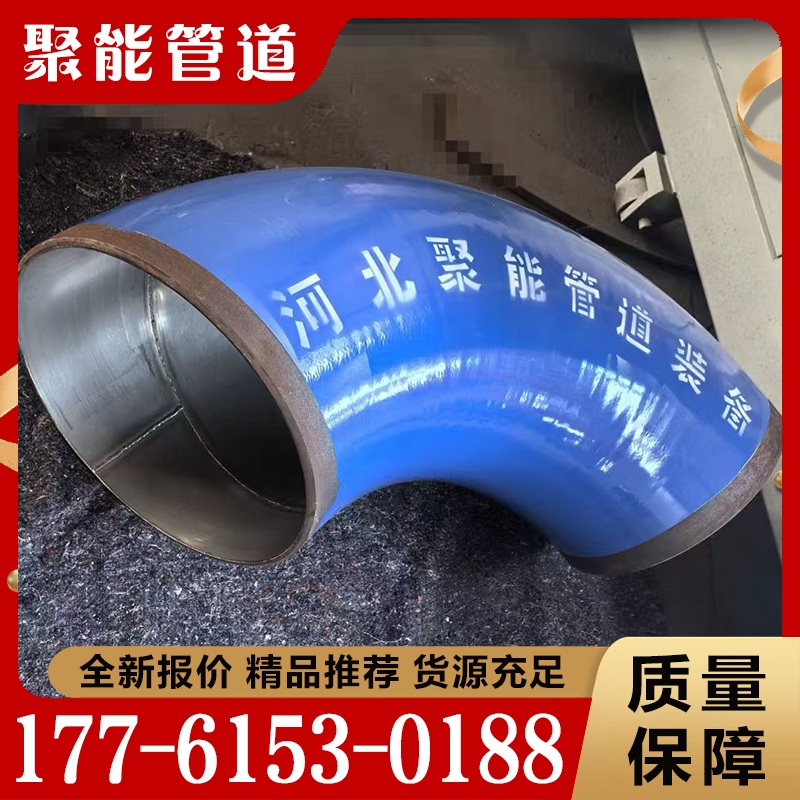
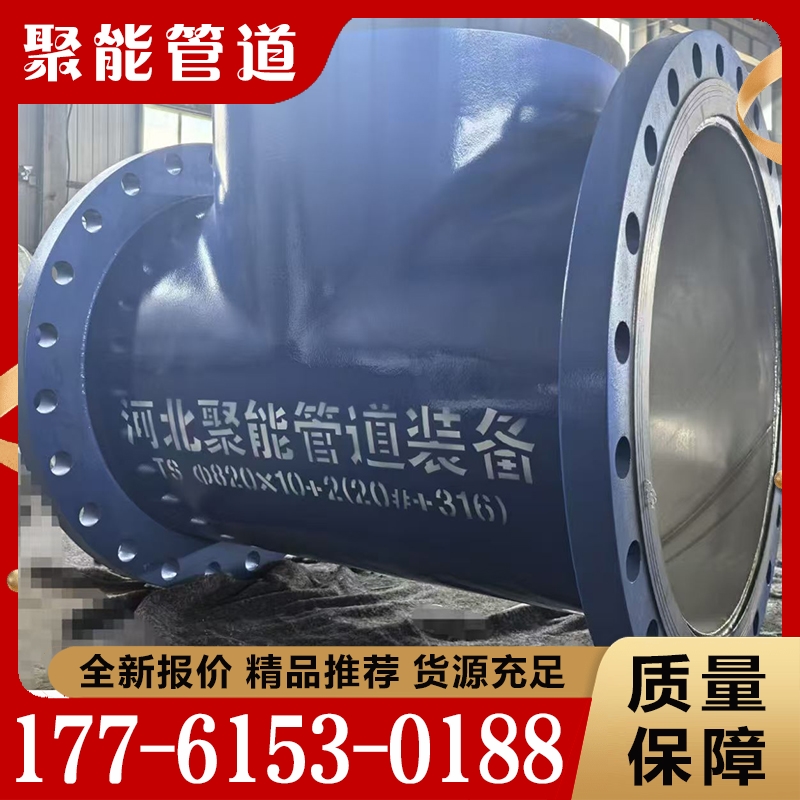
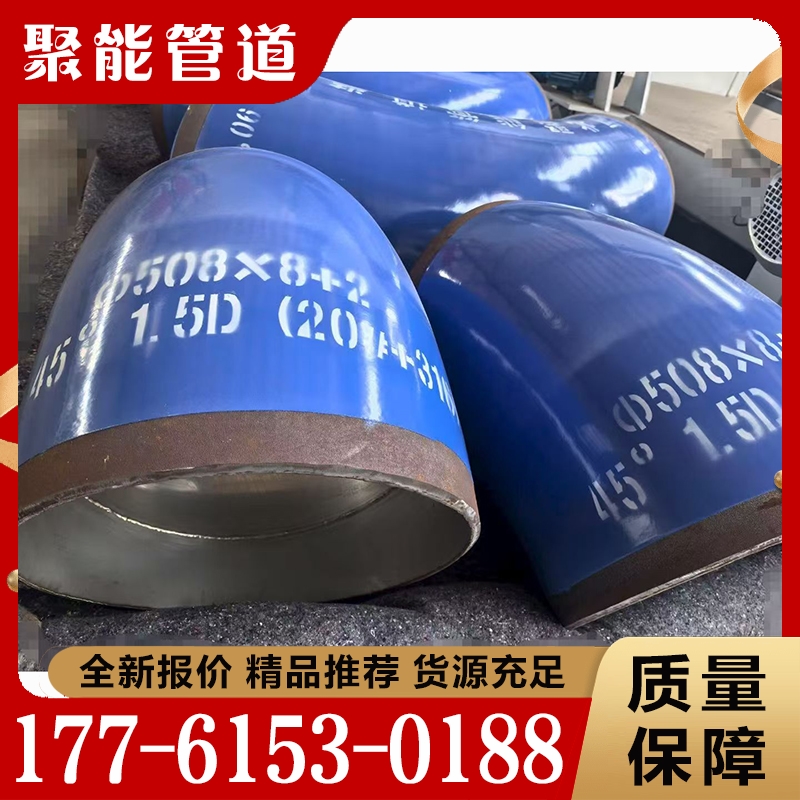
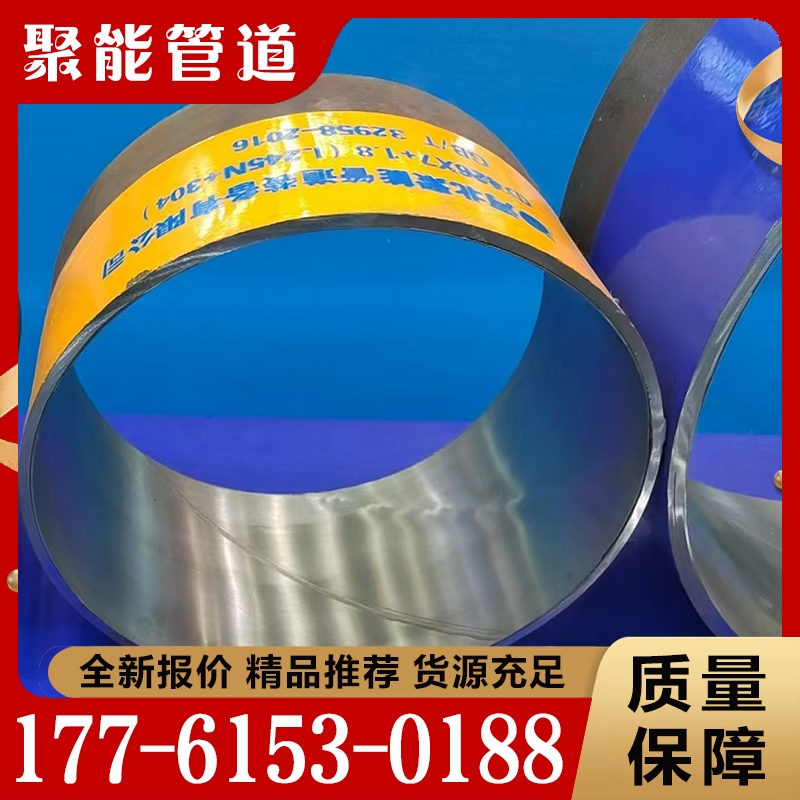
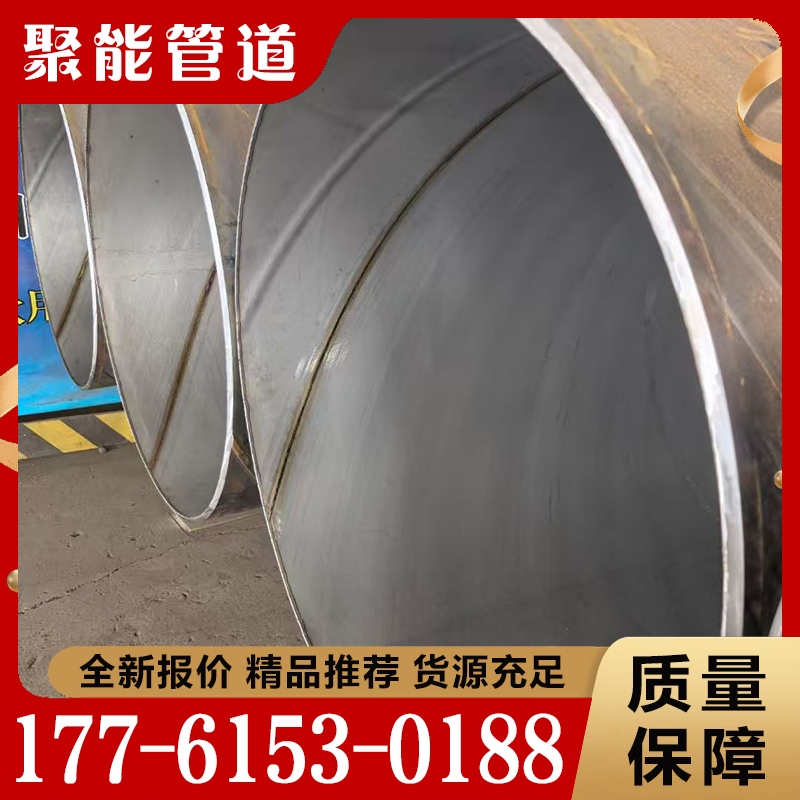
内衬不锈钢复合钢管采用旋压、缩径冷扩、液压等工艺制成的内层为不锈钢、外层为碳钢的复合型管材。
基管需满足复合管机械性能要求的外层钢管,衬管是与输送介质接触的,满足流体对卫生安全、腐蚀性、高温性等要求的不锈钢内衬钢管。
旋压成型:采用较大内径的基管嵌套较小外径的衬管,借助旋转移动的模具对衬管施加压力的加工方法,实现基管和衬管间紧密结合的工艺方式。
液压成型:采用较大内径的基管嵌套较小外径的衬管,经过液压施加压力的加工方法,实现基管和衬管间紧密结合的工艺方式。
缩径冷扩成型:采用较大内径的基管嵌套较小外径的衬管,经过拉拔、扩、轧等施加压力的加工方法,实现基管和衬管间紧密结合的工艺方式。
内衬不锈钢复合管标记和长度
产品标记由 复合管代号、基管碳钢牌号、衬管不锈钢牌号、公称尺寸组成。如:公称尺寸DN150、基管为碳钢Q235、衬管为S30408不锈钢的内衬不锈钢复合钢管,标记为:C--Q235--S30408--DN150.
复合管的通常长度应为4000 mm~ 12500 mm.长度的允许偏差为+20 mm.

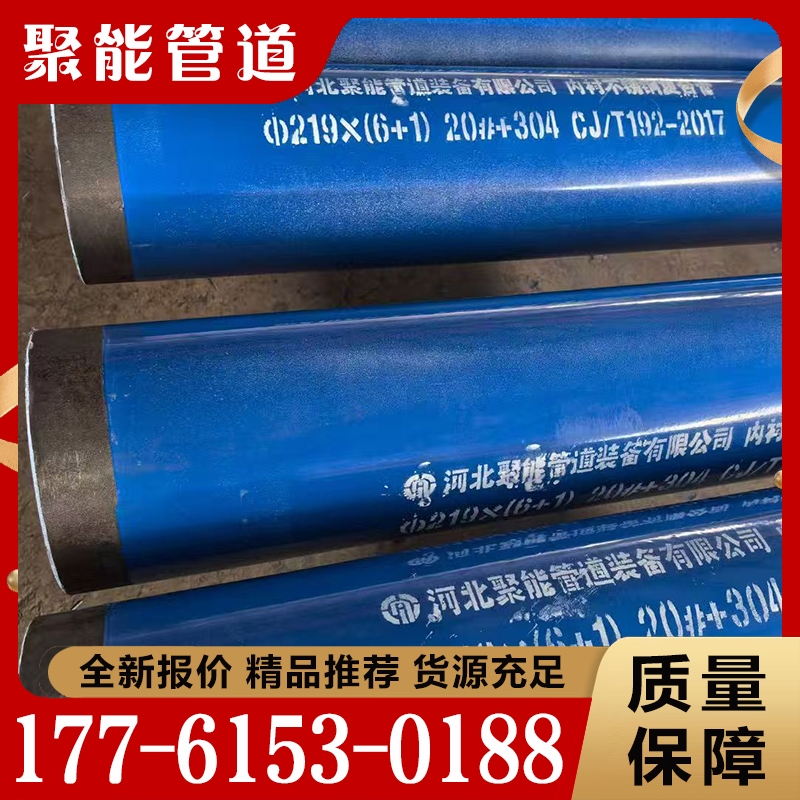
复合管外表面可采用镀锌层、外覆塑料层、防腐层或双方协商确定的涂层。热镀锌质量应符合GB/T3091的规定;覆塑层或涂塑层的性能应符合GB/T28897的规定;对采用聚乙烯二层防腐结构或三层防腐结构的外防腐层,应符合GB/T23257的规定;对采用石油沥青涂料外防腐层、环氧煤沥青涂料外防腐层、环氧树脂玻璃钢外防腐层应符合GB 50268的规定。
复合管内外表面应光洁,不应有脱皮、结疤、气泡或裂纹等。如有缺陷,应予以清除,缺陷清除的深度不应超过壁厚的负偏差,且缺陷清除处的实际壁厚不应小于壁厚偏差所允许的最小值。不超过规定最小壁厚的轻微麻点、轻微划痕、凹坑、辊印等局部欠缺允许存在。